Apa Itu Mesin Vulkanisir? Jawaban Singkat
Mesin vulkanisir adalah mesin press yang mengubah kompon karet yang tidak diawetkan menjadi bagian akhir yang kuat, elastis, dan tahan panas dengan menerapkan panas, tekanan, dan waktu yang terkontrol. Mesin tersebut memicu reaksi ikatan silang di dalam karet, biasanya melalui sistem pengawetan belerang atau peroksida, dan reaksi itulah yang memisahkan lembaran senyawa yang dapat dibentuk dari produk karet asli. Jika Anda berencana memproduksi sol sepatu, cincin-O, segel, selang, atau dudukan anti-getaran, mesin vulkanisir adalah jantung dari lini produksi Anda.
Anggap saja seperti ini: sebelum vulkanisasi, karet berperilaku seperti plastisin lunak; setelah vulkanisasi, bahan ini menjadi bahan tangguh yang menyerap getaran, menyegel cairan, dan tahan terhadap panas dan cuaca. Selama proses tersebut, sebagian besar senyawa yang diawetkan dengan belerang ditahan 140-170 °C , sistem peroksida di 160-200 °C , dan senyawa khusus seperti FKM dan silikon di 170-250 °C . Mesin yang tidak dapat merawat jendela-jendela ini akan menghasilkan bagian-bagian yang lunak, lengket, atau rapuh tidak peduli seberapa bagus komponnya.
Intinya sederhana: mesin vulkanisir Anda yang menentukan dimensi akhir, kekerasan, set kompresi, dan daya tahan jangka panjang dari setiap bagian yang Anda kirimkan. Pencampuran, penggilingan, dan pembentukan awal semuanya ada untuk memenuhi langkah terakhir ini, jadi persiapkan mesin dengan benar sebelum Anda membangun proses selanjutnya di sekitarnya.
- Suhu: 140-250 °C tergantung pada senyawa dan sistem penyembuhannya.
- Tekanan: biasanya 15-40 MPa pada area bagian yang diproyeksikan selama proses curing.
- Waktu: dari beberapa menit untuk gasket tipis hingga 40-60 menit untuk balok tebal.
Cara Kerja Vulkanisasi: Panas, Tekanan, dan Waktu
Sifat kimianya menjadi lebih mudah dipahami setelah Anda membandingkan karet dengan semangkuk mie yang kusut. Dalam senyawa yang diawetkan dengan belerang, panas memecah cincin belerang dan menciptakan jembatan antara rantai polimer NR, SBR, EPDM, atau NBR. Sistem peroksida membangun hubungan langsung karbon-ke-karbon. Hasilnya adalah jaringan tiga dimensi yang membuat karet dapat memantul, tahan terhadap bahan kimia, dan mampu mempertahankan bentuknya di bawah beban konstan. Akselerator dan aktivator pengawet seperti seng oksida dan asam stearat mengontrol seberapa cepat jaringan terbentuk, itulah sebabnya resep senyawa sama pentingnya dengan pengaturan mesin.
Tiga variabel mengontrol keberhasilan: suhu, tekanan, dan waktu. Suhu mendorong reaksi kimia; tekanan mendorong udara keluar dan memaksa senyawa masuk ke setiap rongga; waktu menentukan seberapa lengkap reaksi selesai. Karet yang kurang awet tidak memiliki kekuatan dan daya rebound yang buruk; karet yang terlalu kering menjadi keras dan mudah retak.
Waktu penyembuhan yang praktis mengikuti aturan lama tentang toko 3-5 menit per milimeter ketebalan karet padat pada suhu pencetakan yang khas. Oleh karena itu, blok dudukan kejut 12 mm memerlukan waktu 40-60 menit, sedangkan paking 2 mm dapat mengeras dalam waktu kurang dari 10 menit. Bagian yang lebih tebal juga memerlukan pemanasan yang lebih lambat untuk menghindari permukaan hangus dan bagian tengah yang tidak diawetkan.
| Metode Pemanasan | Kisaran Suhu Praktis | Keseragaman Khas | Paling Cocok Untuk |
|---|---|---|---|
| Uap | 120-180 °C | /-5 °C | Bagian tebal, autoklaf |
| Minyak Panas | Hingga 250 °C | /-2 °C | Pelat membutuhkan keseragaman yang ketat |
| Kartrid Listrik | Hingga 300 °C | /-3 °C dengan kontrol PID | Pelat kecil, mesin injeksi |
Jenis Utama Mesin Vulkanisir
Tidak semua produk karet dapat diawetkan dengan cara yang sama. Geometri bagian, volume tahunan, dan gaya cetakan Anda akan mengarahkan Anda ke salah satu dari empat jenis mesin.
Press Curing Hidraulik (Cetakan Kompresi)
Pekerja keras industri karet. Blanko atau strip yang belum diawetkan dimasukkan ke dalam cetakan terbuka, pelat ditutup di bawah tekanan hidrolik, dan panas melewati cetakan ke dalam senyawa. Mesin press multi-siang hari menumpuk beberapa tingkat cetakan untuk meningkatkan keluaran, dan karena cetakannya relatif sederhana, jenis ini tetap menjadi pilihan pertama untuk bantalan, gasket, sol sepatu, dan segel serba guna. Dua angka pembelian yang penting adalah ukuran pelat dan tonase.
Mesin Vulkanisir Vakum
Udara yang terperangkap menyebabkan lecet dan sudut tidak terisi, terutama pada cetakan dengan rusuk tipis, rongga dalam, atau sisipan logam. Mesin vulkanisir vakum mengevakuasi ruangan sebelum cetakan menutup sepenuhnya, menghilangkan sebagian besar cacat yang berhubungan dengan udara. Opsi yang ramah operator dalam kategori ini adalah a mesin pengepres panas vakum dengan penutup penuh, evakuasi yang dapat diprogram, dan kontrol suhu PID di setiap pelat.
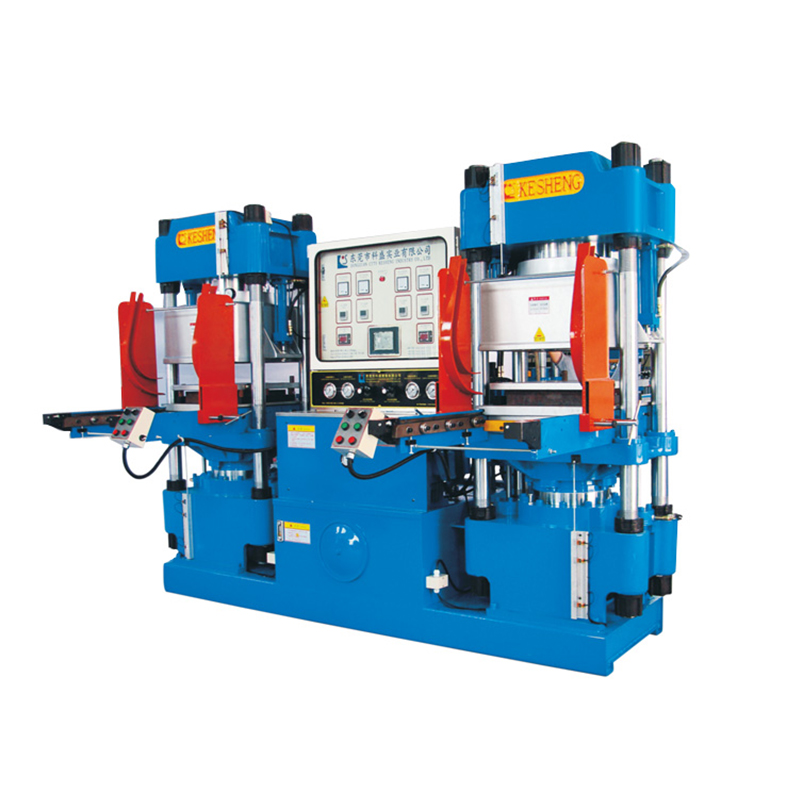 Produsen, Pemasok Mesin Pengepres Panas Vakum Kustom Mesin ini merupakan mesin vulkanisir berbagai produk karet dan plastik. Ini memiliki fungsi penguncian cetakan waktu, pra... Lihat Produk →
Mesin Cetak Injeksi Karet
Mesin injeksi membuat senyawa menjadi plastis dalam unit sekrup atau pendorong dan menyuntikkannya langsung ke dalam cetakan tertutup di bawah tekanan. Anda tidak perlu lagi menimbang blanko atau membuka cetakan untuk memuatnya, sehingga memperpendek siklus dan mengurangi flash. Mesin vertikal bersinar dengan bagian logam yang diikat seperti segel minyak dan pegas udara; mesin horizontal sesuai dengan cetakan yang lebih besar dan output yang lebih tinggi. Produsen seal yang beralih dari kompresi ke injeksi sering kali melihat biaya tenaga kerja turun drastis pada nomor komponen yang sama. Oleh karena itu, kami mesin injeksi karet vertikal atau horizontal dibuat dengan mempertimbangkan perubahan material yang cepat dan kontrol tembakan yang berulang.
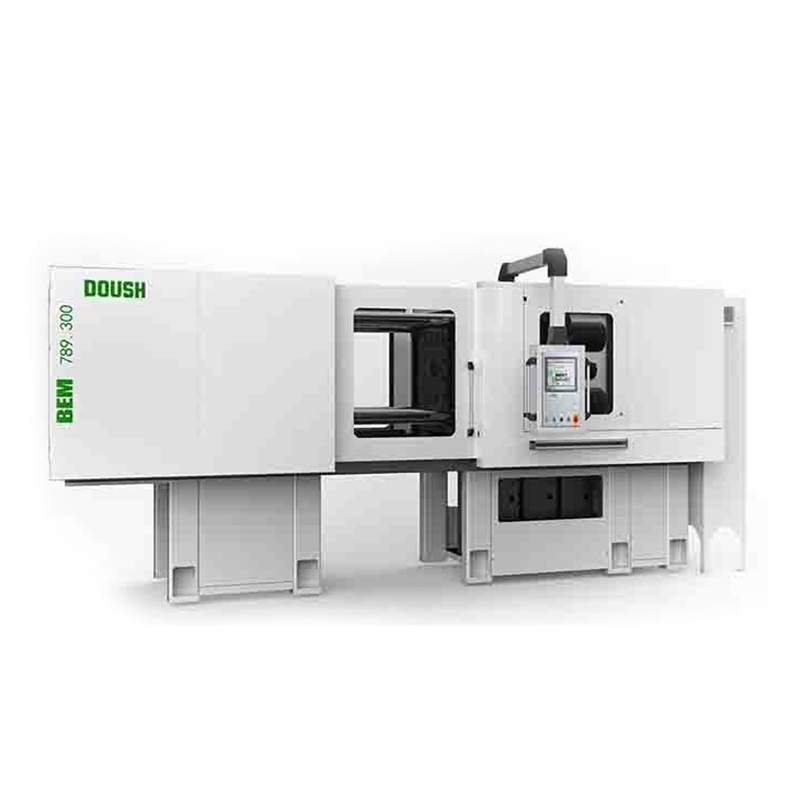 Produsen, Pemasok mesin injeksi karet Vertikal/horizontal khusus Ini adalah teknologi untuk produksi produk cetakan karet. Hal ini terutama digunakan dalam produksi produk cetakan karet, seperti ... Lihat Produk →
Autoklaf dan Garis Pengawetan Berkelanjutan
Profil panjang, selang, dan kabel tidak dapat dipasang di antara pelat datar. Produk-produk ini dikeringkan di dalam autoklaf yang diisi dengan uap bertekanan tinggi, atau pada saluran kontinu yang menggabungkan ekstrusi dengan microwave, udara panas, atau pemanasan rendaman garam. Dalam sistem ini, kecepatan produksi ditentukan oleh panjang zona pemanasan dan keakuratan kontrol suhu, bukan oleh tonase pengepresan.
| Tipe Mesin | Produk Khas | Karakteristik Siklus | Keuntungan Utama |
|---|---|---|---|
| Tekan Kompresi | Gasket, bantalan, sol sepatu | Menit per siklus, berorientasi batch | Biaya cetakan rendah, fleksibilitas |
| Tekan Vakum | Segel presisi, sisipan berikat | Sedikit lebih lama karena evakuasi | Lebih sedikit cacat udara, kepadatan konsisten |
| Mesin Injeksi | O-ring, konektor, komponen bervolume tinggi | Siklus suntikan dan penyembuhan yang cepat | Pengulangan, lebih sedikit flash, tenaga kerja rendah |
| Autoklaf atau Garis Kontinu | Selang, kabel, profil | Terus menerus atau batch berdasarkan beban | Panjangnya disembuhkan secara seragam |
Cara Memilih Mesin Vulkanisir yang Tepat
Pemilihan mesin press dimulai dari bagian yang sudah jadi, bukan dari katalog produk. Jawab lima pertanyaan sebelum meminta penawaran.
- Berapa luas proyeksi bagian terbesar Anda? Tonase tekan sama dengan luas proyeksi dikalikan dengan tekanan cetakan. Bagian 400 mm x 400 mm mencakup 0,16 m²; pada 25 MPa dibutuhkan 4,0 MN sekitar 408 ton. Menambahkan margin 10-15 persen menghasilkan produksi 450-500 ton.
- Berapa suhu pengeringan maksimum yang dibutuhkan senyawa Anda? Jika datasheet meminta suhu lebih dari 200 °C, hindari pemanasan uap bertekanan rendah dan pilih pemanas kartrid listrik atau pemanas minyak panas.
- Berapa banyak rongga yang dapat dibawa oleh cetakan tersebut? Cetakan multi-rongga akan segera mengekspos suhu pelat yang tidak merata, jadi mintalah pembacaan keseragaman suhu pada suhu kerja, bukan hanya saat idle.
- Apakah suku cadang Anda mengandung sisipan atau memerlukan penyedot debu? Seal berikat, seal oli, dan komponen pegas udara hampir selalu mendapat manfaat dari mesin vakum atau injeksi.
- Berapa volume produksi Anda per shift? Cetakan kompresi menjaga biaya perkakas tetap rendah; cetakan injeksi menghadirkan penghematan waktu siklus dan tenaga kerja ketika volume bertambah.
Jangan berhenti pada harga penawaran. Anggaran untuk uji coba dengan kompon Anda sendiri, dan konfirmasikan bagaimana pemasok mengukur suhu pelat dan paralelisme sebelum pengiriman. Kami telah menghabiskan lebih dari 15 tahun membangun mixer, mill, preformer, dan curing press, dan setiap unit yang kami kirimkan diuji keseragaman suhu dan stabilitas tekanannya sebelum dikemas. Jika Anda tidak yakin kategori mana yang sesuai dengan produk Anda, lihat kategori kami katalog mesin lengkap dan diskusikan cetakan Anda dengan staf teknis kami sebelum memesan.
| Parameter | Mengapa Itu Penting | Apa yang Harus Diverifikasi |
|---|---|---|
| Ukuran Pelat | Menentukan dimensi cetakan maksimum | Bandingkan dengan cetakan terbesar Anda ditambah jarak bebasnya |
| Nilai Tonase | Menentukan ketebalan flash dan kepadatan bagian | Hitung dari area yang diproyeksikan; meminta laporan pengujian |
| Kisaran Suhu | Harus menutupi jendela penyembuhan senyawa Anda | Konfirmasikan batas atas dengan margin pemanasan |
| Keseragaman Suhu | Mempengaruhi konsistensi siklus dan tingkat penolakan | Mintalah pengukuran 9 titik pada suhu kerja |
| Siang hari dan Pukulan | Menentukan tinggi cetakan dan ruang demolding | Ukur dengan cetakan paling tebal Anda |
| Sistem Pengendalian | Menyimpan resep obat dan melindungi kualitas | Cari HMI dengan pengatur waktu, alarm, dan pencatatan data |
| Perangkat Keras Keamanan | Mencegah cedera selama pemuatan dan pembongkaran | Periksa kontrol dua tangan, pelindung, dan tirai tipis |
Dimana Mesin Vulkanisir Digunakan: Contoh Industri
Mesin vulkanisir muncul di setiap industri barang karet. Benang merahnya adalah kebutuhan akan elastisitas, kinerja penyegelan, dan ketahanan terhadap panas atau cuaca dalam kondisi layanan nyata.
- Sol sepatu karet dan alas kaki olahraga: pabrik sepatu membuat sol luar karet tahan terhadap sol tengah EVA, dan mesin multi-stasiun menjaga lini tetap berjalan. Banyak yang menggunakan kami mesin cetak sol karet sepenuhnya otomatis
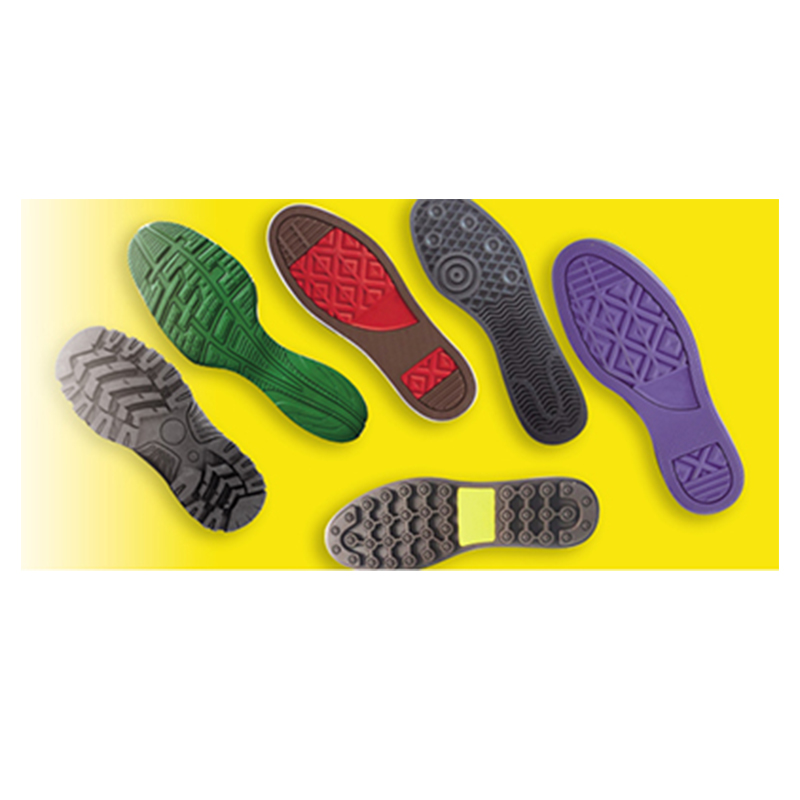 Produsen mesin cetak sol karet otomatis sepenuhnya kustom, Pemasok Mesin Pembentuk Panas Sol Karet Sepenuhnya Otomatis Deskripsi Produk1. Cetakan geser otomatis dan struktur pembubutan cetakan dapat ... Lihat Produk → untuk menyembuhkan beberapa sol per siklus dengan distribusi tekanan yang merata.
- O-ring dan gasket: bagian-bagian kecil ini mengandalkan kontrol suhu yang ketat dan penutupan cetakan yang tepat; mesin press vakum dan mesin injeksi mendominasi kategori ini.
- Segel minyak dan pegas udara: sisipan logam dimuat, karet disuntikkan atau cetakan kompresi di sekelilingnya, dan ikatan terbentuk selama siklus pengawetan yang sama.
- Selang, profil, dan isolasi kabel: jalur kontinu atau autoklaf menggantikan mesin press datar.
- Dudukan dan rol anti-getaran: bagian yang tebal memerlukan siklus yang panjang dan gradien suhu yang cermat.
- Alat olah raga seperti bola tenis: inti bola melewati proses pengawetan panas sebelum tahap pembungkusan kain kempa, dan ada garis lengkap untuk menangani proses tersebut.
Setelah proses curing, sebagian besar bagian cetakan masih memiliki flash pada garis perpisahan. Pemangkasan dengan tangan atau penggulingan dalam ruang pencairan kriogenik akan membersihkan bagian tersebut tanpa merusak permukaan segelnya. Rencanakan langkah penyelesaian ini bersamaan dengan pemilihan mesin press, karena volume flash bergantung pada desain cetakan dan presisi pengepresan.
Keselamatan dan Pemeliharaan: Yang Harus Diketahui Setiap Manajer Produksi
Mesin vulkanisir menggabungkan panas tinggi, gaya hidraulik yang berat, dan pelat bergerak yang besar. Jika dihormati, layanan ini akan memberikan layanan bebas masalah selama bertahun-tahun; bila diabaikan, hal ini dapat melukai operator dan merusak produksi dalam satu shift.
Pentingnya keselamatan untuk setiap saluran pers
- Pasang tombol pengoperasian dua tangan atau tirai tipis sehingga mesin press tidak dapat menutup saat operator sedang menjangkau cetakan.
- Gunakan prosedur lockout/tagout sebelum ada orang yang membersihkan pelat atau mengganti cetakan.
- Gantilah selang hidrolik jika ada tanda-tanda keausan pertama. Semburan minyak halus yang bocor di bawah tekanan dapat menembus kulit dan memerlukan perhatian medis segera.
- Kenakan sarung tangan tahan panas dan pelindung wajah yang disetujui saat memuat blanko dan melepas bagian yang diawetkan.
- Jaga agar area cetakan bebas dari peralatan dan sisa-sisa bahan, dan jangan pernah menonaktifkan sakelar pengaman untuk menghemat beberapa detik.
Ritme pemeliharaan yang praktis
- Periksa paralelisme pelat setiap bulan dengan dial gauge dan pertahankan 0,05 mm per meter ; pelat yang melengkung menghasilkan ketebalan bagian yang tidak rata.
- Ukur suhu pelat di sembilan titik setiap tiga bulan; mengharapkan penyimpangan dalam /-3 °C pada suhu yang disetel.
- Ganti oli dan filter hidrolik sesuai jadwal, biasanya setiap hari 2.000 jam operasional , dan periksa air atau kotoran di dalam reservoir.
- Kalibrasi sensor suhu setiap enam bulan; sensor yang melayang membuang lebih banyak material daripada kebanyakan kerusakan mekanis.
- Periksa kartrid pemanas, pipa oli, dan segel uap selama daftar periksa permulaan shift.
- Uji kontrol dua tangan, tirai tipis, dan pemberhentian darurat setiap minggu dan simpan catatan tertulis.
Ikuti ritme ini dan pers yang dibangun dengan baik akan berjalan 15-20 tahun . Berdasarkan pengalaman kami, kegagalan prematur disebabkan oleh pembelian berdasarkan harga saja, melewatkan pemeriksaan keseragaman suhu, atau membiarkan oli hidrolik menurun. Beritahu pemasok Anda tentang kompon, cetakan, dan pola pergeseran Anda, dan Anda akan menerima mesin yang masih memenuhi target kualitas Anda lima tahun sejak pemasangan.
Pertanyaan Yang Sering Diajukan Tentang Mesin Vulkanisir
Apa perbedaan antara mesin vulkanisir dan mesin cetak injeksi karet?
Mesin press vulkanisir, yang berarti mesin press kompresi klasik, mengeringkan blanko yang sudah ditempatkan sebelumnya di dalam cetakan terbuka. Mesin injeksi membuat senyawa menjadi plastis dan menyuntikkannya ke dalam cetakan tertutup terlebih dahulu, kemudian mengeringkannya. Injeksi memberikan siklus yang lebih pendek, flash yang lebih sedikit, dan pengisian rongga yang lebih baik, namun biaya cetakannya lebih mahal dan pengaturannya lebih rumit.
Berapa suhu dan tekanan yang harus dicapai oleh mesin vulkanisir?
Kebanyakan kompon karet dapat mengeras pada suhu antara 140 dan 200 °C; Nilai FKM dan silikon mungkin memerlukan suhu hingga 250 °C. Tekanan cetakan yang khas pada area bagian yang diproyeksikan adalah 15-40 MPa , dengan bagian yang lebih tebal atau lebih kompleks membutuhkan tonase lebih tinggi.
Berapa lama waktu yang dibutuhkan karet untuk divulkanisasi di mesin press?
Aturan praktisnya adalah 3-5 menit per milimeter dengan ketebalan padat, disesuaikan dengan kurva pengerasan senyawa. Gasket yang tipis dapat mengeras dalam 4-8 menit, sedangkan bantalan yang tebal dapat bertahan dalam 40-60 menit. Selalu konfirmasikan dengan tes rheometer penyembuhan untuk senyawa spesifik Anda.
Mengapa saya harus menggunakan mesin vulkanisir vakum?
Vakum menghilangkan udara dari rongga cetakan sebelum penutupan penuh. Hal ini berarti lebih sedikit lepuh, pengisian sudut lebih baik, dan kepadatan lebih konsisten, yang penting untuk gasket, sisipan berikat, dan komponen dengan geometri kompleks.
Bisakah satu mesin memvulkanisir kompon karet yang berbeda?
Ya, selama suhu maksimum mesin mencakup jendela pengawetan setiap senyawa. Pisahkan bahan-bahan yang diawetkan dengan sulfur dan yang diawetkan dengan peroksida dengan membersihkan cetakan di antara batch-batchnya, dan beralih dari satu mesin press ke mesin press lainnya daripada menjalankan bahan-bahan yang tidak kompatibel pada hari yang sama tanpa pembersihan menyeluruh.
Apa yang memperpendek umur mesin vulkanisir?
Penyebab umum yang sering terjadi adalah pengoperasian melebihi tonase terukur, suhu pelat yang tidak merata tanpa koreksi, mengabaikan kesehatan oli hidrolik, dan melewatkan pemeriksaan paralelisme. Rutinitas pemeliharaan terjadwal berdasarkan jam operasional, bukan bulan kalender, adalah asuransi termurah yang dapat Anda beli.

